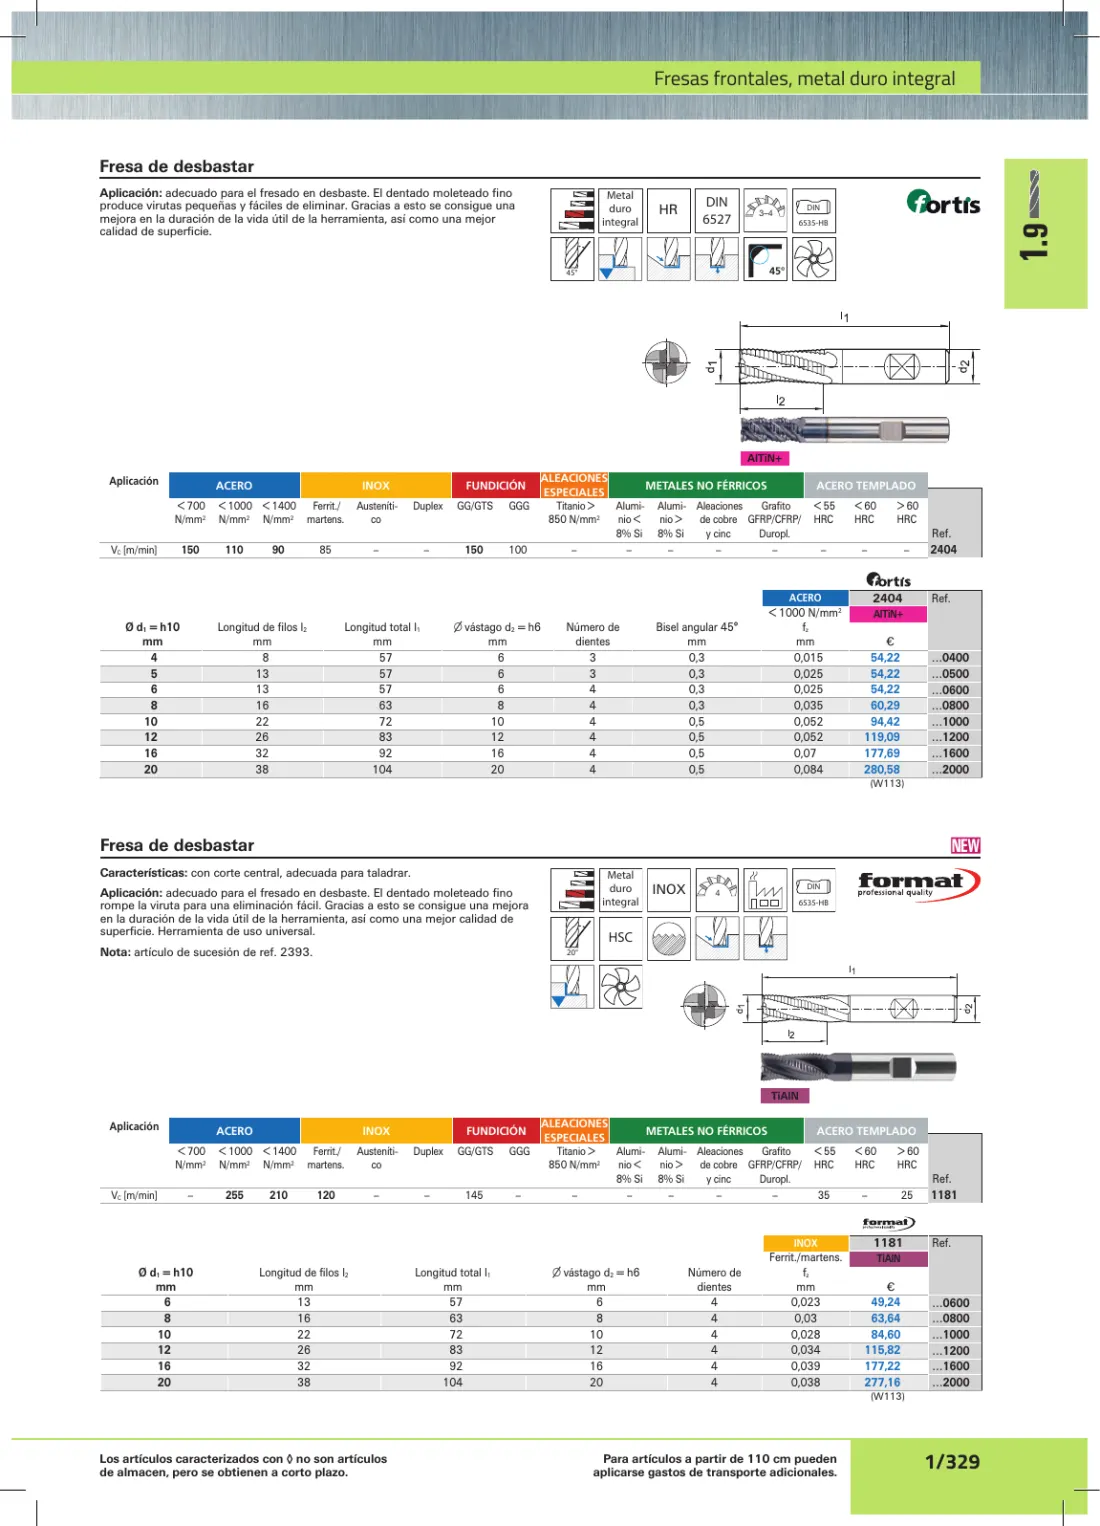
Fresas frontales, metal duro integral — Format 2025, página 349
Página 349 de 1958 del Format 2025.
Texto de esta página
Fresas frontales, metal duro integral
Fresa de desbastar
Metal
duro
integral
HR
DIN
6527
3–4
DIN
6535-HB
11.9
Aplicación: adecuado para el fresado en desbaste. El dentado moleteado fino
produce virutas pequeñas y fáciles de eliminar. Gracias a esto se consigue una
mejora en la duración de la vida útil de la herramienta, así como una mejor
calidad de superficie.
45°
45°
AlTiN+
Aplicación
ACERO
INOX
< 700
N/mm2
< 1000 < 1400 Ferrit./
N/mm2 N/mm2 martens.
Austenítico
Duplex
150
110
–
–
VC [m/min]
90
85
ALEACIONES
FUNDICIÓN
METALES NO FÉRRICOS
ESPECIALES
GG/GTS GGG
Titanio >
Alumi- Alumi- Aleaciones
Grafito
850 N/mm2
nio <
nio >
de cobre GFRP/CFRP/
8% Si 8% Si
y cinc
Duropl.
150
100
–
–
–
–
–
ACERO TEMPLADO
< 55
HRC
< 60
HRC
> 60
HRC
–
–
–
2404
ACERO
Ø d1 = h10
mm
4
5
6
8
10
12
16
20
Longitud de filos l2
mm
8
13
13
16
22
26
32
38
∅ vástago d2 = h6
mm
6
6
6
8
10
12
16
20
Longitud total l1
mm
57
57
57
63
72
83
92
104
Número de
dientes
3
3
4
4
4
4
4
4
Bisel angular 45°
mm
0,3
0,3
0,3
0,3
0,5
0,5
0,5
0,5
< 1000 N/mm2
fz
mm
0,015
0,025
0,025
0,035
0,052
0,052
0,07
0,084
Ref.
2404
Ref.
AlTiN+
€
54,22
54,22
54,22
60,29
94,42
119,09
177,69
280,58
…0400
…0500
…0600
…0800
…1000
…1200
…1600
…2000
(W113)
Fresa de desbastar
m
Características: con corte central, adecuada para taladrar.
Metal
duro
integral
Aplicación: adecuado para el fresado en desbaste. El dentado moleteado fino
rompe la viruta para una eliminación fácil. Gracias a esto se consigue una mejora
en la duración de la vida útil de la herramienta, así como una mejor calidad de
superficie. Herramienta de uso universal.
Nota: artículo de sucesión de ref. 2393.
INOX
DIN
4
6535-HB
HSC
20°
TiAlN
Aplicación
< 700
N/mm2
VC [m/min]
–
ACERO
INOX
< 1000 < 1400 Ferrit./
N/mm2 N/mm2 martens.
Austenítico
Duplex
GG/GTS
–
–
145
255
210
120
ALEACIONES
METALES NO FÉRRICOS
ESPECIALES
GGG
Titanio >
Alumi- Alumi- Aleaciones
Grafito
850 N/mm2
nio <
nio >
de cobre GFRP/CFRP/
8% Si 8% Si
y cinc
Duropl.
–
–
–
–
–
–
FUNDICIÓN
ACERO TEMPLADO
< 55
HRC
< 60
HRC
> 60
HRC
35
–
25
INOX
Ø d1 = h10
mm
6
8
10
12
16
20
Longitud de filos l2
mm
13
16
22
26
32
38
Longitud total l1
mm
57
63
72
83
92
104
∅ vástago d2 = h6
mm
6
8
10
12
16
20
Número de
dientes
4
4
4
4
4
4
Ferrit./martens.
fz
mm
0,023
0,03
0,028
0,034
0,039
0,038
1181
Ref.
1181
Ref.
TiAlN
€
49,24
63,64
84,60
115,82
177,22
277,16
…0600
…0800
…1000
…1200
…1600
…2000
(W113)
Los artículos caracterizados con ◊ no son artículos
de almacen, pero se obtienen a corto plazo.
Para artículos a partir de 110 cm pueden
aplicarse gastos de transporte adicionales.
1/329