Fresas frontales, metal duro integral — Format 2025, página 348
Página 348 de 1958 del Format 2025.
Texto de esta página
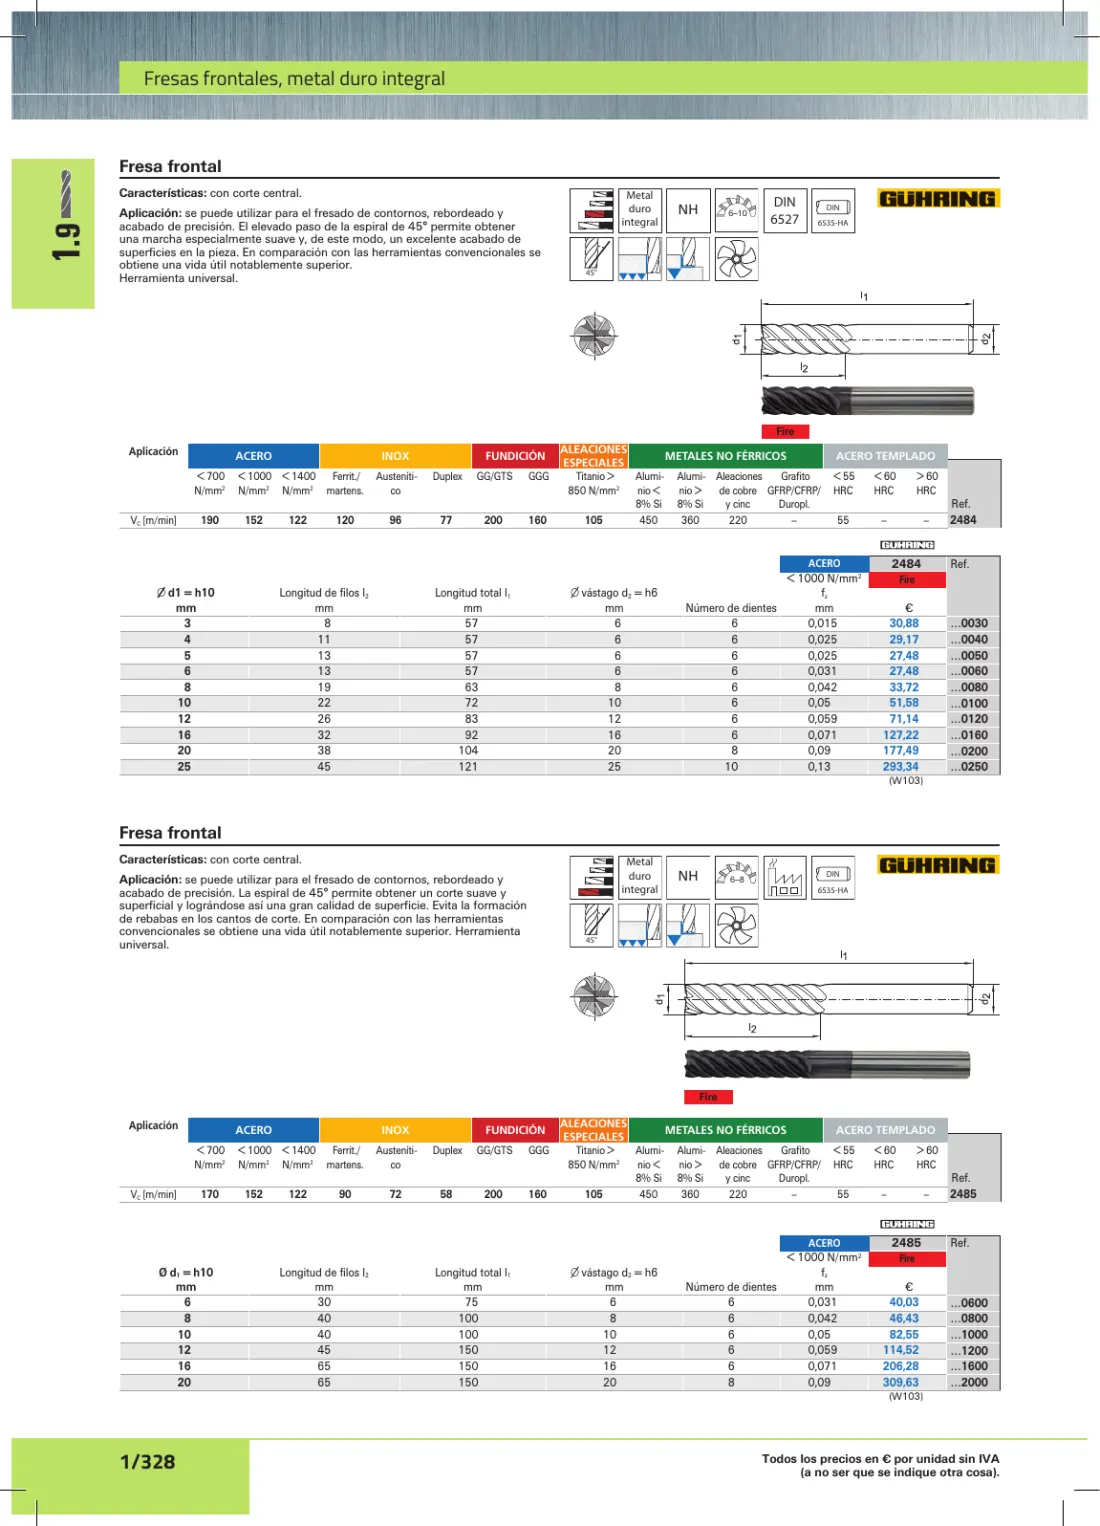
Fresas frontales, metal duro integral
Fresa frontal
11.9
Características: con corte central.
Aplicación: se puede utilizar para el fresado de contornos, rebordeado y
acabado de precisión. El elevado paso de la espiral de 45° permite obtener
una marcha especialmente suave y, de este modo, un excelente acabado de
superficies en la pieza. En comparación con las herramientas convencionales se
obtiene una vida útil notablemente superior.
Herramienta universal.
Metal
duro
integral
NH
6–10
DIN
6527
DIN
6535-HA
45°
Fire
Aplicación
VC [m/min]
ACERO
INOX
< 700
N/mm2
< 1000 < 1400 Ferrit./
N/mm2 N/mm2 martens.
Austenítico
Duplex
GG/GTS
190
152
96
77
200
122
120
ALEACIONES
METALES NO FÉRRICOS
ESPECIALES
GGG
Titanio >
Alumi- Alumi- Aleaciones
Grafito
850 N/mm2
nio <
nio >
de cobre GFRP/CFRP/
8% Si 8% Si
y cinc
Duropl.
160
105
450
360
220
–
FUNDICIÓN
ACERO TEMPLADO
< 55
HRC
< 60
HRC
> 60
HRC
55
–
–
2484
ACERO
d1 = h10
mm
3
4
5
6
8
10
12
16
20
25
Longitud de filos l2
mm
8
11
13
13
19
22
26
32
38
45
∅ vástago d2 = h6
mm
6
6
6
6
8
10
12
16
20
25
Longitud total l1
mm
57
57
57
57
63
72
83
92
104
121
< 1000 N/mm2
fz
Número de dientes
mm
6
0,015
6
0,025
6
0,025
6
0,031
6
0,042
6
0,05
6
0,059
6
0,071
8
0,09
10
0,13
Ref.
2484
Ref.
Fire
€
30,88
29,17
27,48
27,48
33,72
51,58
71,14
127,22
177,49
293,34
…0030
…0040
…0050
…0060
…0080
…0100
…0120
…0160
…0200
…0250
(W103)
Fresa frontal
Características: con corte central.
Metal
duro
integral
Aplicación: se puede utilizar para el fresado de contornos, rebordeado y
acabado de precisión. La espiral de 45° permite obtener un corte suave y
superficial y lográndose así una gran calidad de superficie. Evita la formación
de rebabas en los cantos de corte. En comparación con las herramientas
convencionales se obtiene una vida útil notablemente superior. Herramienta
universal.
NH
6–8
DIN
6535-HA
45°
Fire
Aplicación
VC [m/min]
ACERO
INOX
< 700
N/mm2
< 1000 < 1400 Ferrit./
N/mm2 N/mm2 martens.
Austenítico
Duplex
GG/GTS
170
152
72
58
200
122
90
ALEACIONES
METALES NO FÉRRICOS
ESPECIALES
GGG
Titanio >
Alumi- Alumi- Aleaciones
Grafito
850 N/mm2
nio <
nio >
de cobre GFRP/CFRP/
8% Si 8% Si
y cinc
Duropl.
160
105
450
360
220
–
FUNDICIÓN
ACERO TEMPLADO
< 55
HRC
< 60
HRC
> 60
HRC
55
–
–
ACERO
Ø d1 = h10
mm
6
8
10
12
16
20
Longitud de filos l2
mm
30
40
40
45
65
65
Longitud total l1
mm
75
100
100
150
150
150
∅ vástago d2 = h6
mm
6
8
10
12
16
20
< 1000 N/mm2
fz
mm
Número de dientes
6
0,031
6
0,042
6
0,05
6
0,059
6
0,071
8
0,09
2485
Ref.
2485
Ref.
Fire
€
40,03
46,43
82,55
114,52
206,28
309,63
…0600
…0800
…1000
…1200
…1600
…2000
(W103)
1/328
Todos los precios en € por unidad sin IVA
(a no ser que se indique otra cosa).