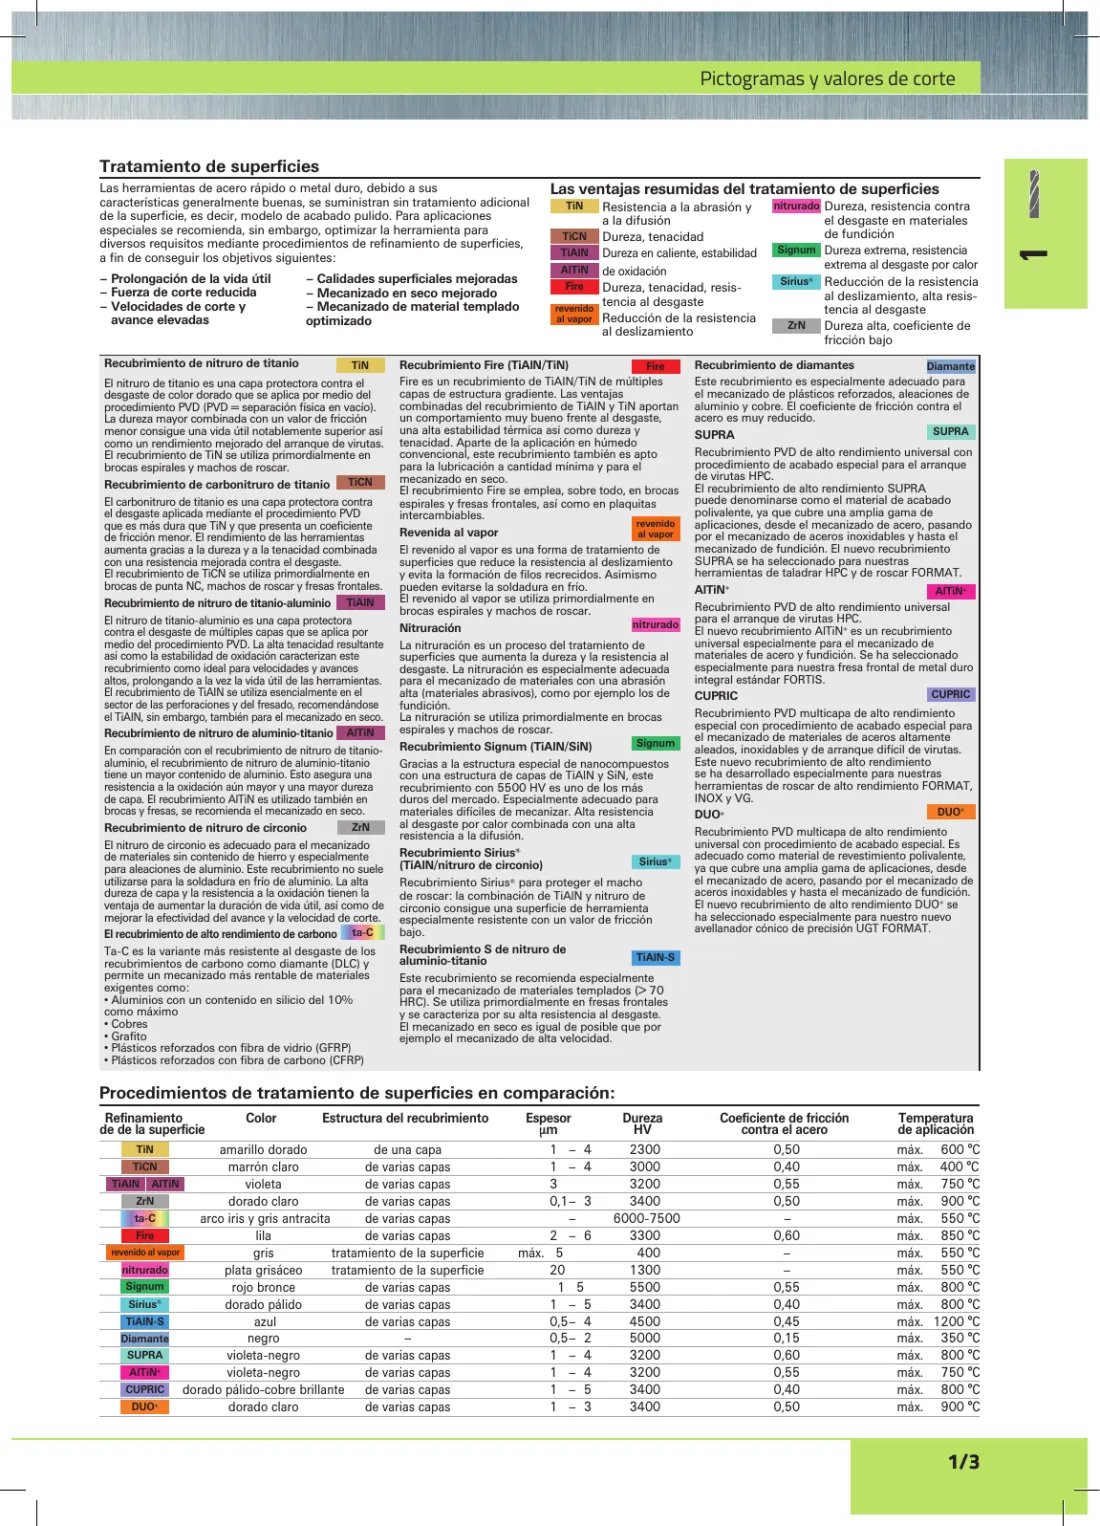
Pictogramas y valores de corte — Format 2025, página 23
Página 23 de 1958 del Format 2025.
Texto de esta página
Pictogramas y valores de corte
Tratamiento de superficies
– Prolongación de la vida útil
– Fuerza de corte reducida
– Velocidades de corte y
avance elevadas
Recubrimiento de nitruro de titanio
– Calidades superficiales mejoradas
– Mecanizado en seco mejorado
– Mecanizado de material templado
optimizado
TiN
El nitruro de titanio es una capa protectora contra el
desgaste de color dorado que se aplica por medio del
procedimiento PVD (PVD = separación física en vacío).
La dureza mayor combinada con un valor de fricción
menor consigue una vida útil notablemente superior así
como un rendimiento mejorado del arranque de virutas.
El recubrimiento de TiN se utiliza primordialmente en
brocas espirales y machos de roscar.
TiCN
Recubrimiento de carbonitruro de titanio
El carbonitruro de titanio es una capa protectora contra
el desgaste aplicada mediante el procedimiento PVD
que es más dura que TiN y que presenta un coeficiente
de fricción menor. El rendimiento de las herramientas
aumenta gracias a la dureza y a la tenacidad combinada
con una resistencia mejorada contra el desgaste.
El recubrimiento de TiCN se utiliza primordialmente en
brocas de punta NC, machos de roscar y fresas frontales.
Recubrimiento de nitruro de titanio-aluminio TiAlN
El nitruro de titanio-aluminio es una capa protectora
contra el desgaste de múltiples capas que se aplica por
medio del procedimiento PVD. La alta tenacidad resultante
así como la estabilidad de oxidación caracterizan este
recubrimiento como ideal para velocidades y avances
altos, prolongando a la vez la vida útil de las herramientas.
El recubrimiento de TiAIN se utiliza esencialmente en el
sector de las perforaciones y del fresado, recomendándose
el TiAIN, sin embargo, también para el mecanizado en seco.
Recubrimiento de nitruro de aluminio-titanio AlTiN
En comparación con el recubrimiento de nitruro de titanioaluminio, el recubrimiento de nitruro de aluminio-titanio
tiene un mayor contenido de aluminio. Esto asegura una
resistencia a la oxidación aún mayor y una mayor dureza
de capa. El recubrimiento AlTiN es utilizado también en
brocas y fresas, se recomienda el mecanizado en seco.
ZrN
Recubrimiento de nitruro de circonio
El nitruro de circonio es adecuado para el mecanizado
de materiales sin contenido de hierro y especialmente
para aleaciones de aluminio. Este recubrimiento no suele
utilizarse para la soldadura en frío de aluminio. La alta
dureza de capa y la resistencia a la oxidación tienen la
ventaja de aumentar la duración de vida útil, así como de
mejorar la efectividad del avance y la velocidad de corte.
El recubrimiento de alto rendimiento de carbono ta-C
Ta-C es la variante más resistente al desgaste de los
recubrimientos de carbono como diamante (DLC) y
permite un mecanizado más rentable de materiales
exigentes como:
• Aluminios con un contenido en silicio del 10%
como máximo
• Cobres
• Grafito
• Plásticos reforzados con fibra de vidrio (GFRP)
• Plásticos reforzados con fibra de carbono (CFRP)
Las ventajas resumidas del tratamiento de superficies
TiN
Resistencia a la abrasión y
a la difusión
TiCN Dureza, tenacidad
TiAlN Dureza en caliente, estabilidad
AlTiN de oxidación
Fire
Dureza, tenacidad, resistencia al desgaste
revenido
al vapor Reducción de la resistencia
al deslizamiento
Recubrimiento Fire (TiAlN/TiN)
Fire
Fire es un recubrimiento de TiAIN/TiN de múltiples
capas de estructura gradiente. Las ventajas
combinadas del recubrimiento de TiAIN y TiN aportan
un comportamiento muy bueno frente al desgaste,
una alta estabilidad térmica así como dureza y
tenacidad. Aparte de la aplicación en húmedo
convencional, este recubrimiento también es apto
para la lubricación a cantidad mínima y para el
mecanizado en seco.
El recubrimiento Fire se emplea, sobre todo, en brocas
espirales y fresas frontales, así como en plaquitas
intercambiables.
revenido
Revenida al vapor
al vapor
El revenido al vapor es una forma de tratamiento de
superficies que reduce la resistencia al deslizamiento
y evita la formación de filos recrecidos. Asimismo
pueden evitarse la soldadura en frío.
El revenido al vapor se utiliza primordialmente en
brocas espirales y machos de roscar.
nitrurado
Nitruración
La nitruración es un proceso del tratamiento de
superficies que aumenta la dureza y la resistencia al
desgaste. La nitruración es especialmente adecuada
para el mecanizado de materiales con una abrasión
alta (materiales abrasivos), como por ejemplo los de
fundición.
La nitruración se utiliza primordialmente en brocas
espirales y machos de roscar.
Signum
Recubrimiento Signum (TiAlN/SiN)
Gracias a la estructura especial de nanocompuestos
con una estructura de capas de TiAlN y SiN, este
recubrimiento con 5500 HV es uno de los más
duros del mercado. Especialmente adecuado para
materiales difíciles de mecanizar. Alta resistencia
al desgaste por calor combinada con una alta
resistencia a la difusión.
Recubrimiento Sirius®
Sirius®
(TiAlN/nitruro de circonio)
®
Recubrimiento Sirius para proteger el macho
de roscar: la combinación de TiAlN y nitruro de
circonio consigue una superficie de herramienta
especialmente resistente con un valor de fricción
bajo.
Recubrimiento S de nitruro de
TiAlN-S
aluminio-titanio
Este recubrimiento se recomienda especialmente
para el mecanizado de materiales templados (> 70
HRC). Se utiliza primordialmente en fresas frontales
y se caracteriza por su alta resistencia al desgaste.
El mecanizado en seco es igual de posible que por
ejemplo el mecanizado de alta velocidad.
nitrurado Dureza, resistencia contra
el desgaste en materiales
de fundición
Signum Dureza extrema, resistencia
extrema al desgaste por calor
Sirius® Reducción de la resistencia
al deslizamiento, alta resistencia al desgaste
ZrN
Dureza alta, coeficiente de
fricción bajo
Recubrimiento de diamantes
Diamante
Este recubrimiento es especialmente adecuado para
el mecanizado de plásticos reforzados, aleaciones de
aluminio y cobre. El coeficiente de fricción contra el
acero es muy reducido.
SUPRA
SUPRA
Recubrimiento PVD de alto rendimiento universal con
procedimiento de acabado especial para el arranque
de virutas HPC.
El recubrimiento de alto rendimiento SUPRA
puede denominarse como el material de acabado
polivalente, ya que cubre una amplia gama de
aplicaciones, desde el mecanizado de acero, pasando
por el mecanizado de aceros inoxidables y hasta el
mecanizado de fundición. El nuevo recubrimiento
SUPRA se ha seleccionado para nuestras
herramientas de taladrar HPC y de roscar FORMAT.
AlTiN+
AlTiN+
Recubrimiento PVD de alto rendimiento universal
para el arranque de virutas HPC.
El nuevo recubrimiento AlTiN+ es un recubrimiento
universal especialmente para el mecanizado de
materiales de acero y fundición. Se ha seleccionado
especialmente para nuestra fresa frontal de metal duro
integral estándar FORTIS.
CUPRIC
CUPRIC
Recubrimiento PVD multicapa de alto rendimiento
especial con procedimiento de acabado especial para
el mecanizado de materiales de aceros altamente
aleados, inoxidables y de arranque difícil de virutas.
Este nuevo recubrimiento de alto rendimiento
se ha desarrollado especialmente para nuestras
herramientas de roscar de alto rendimiento FORMAT,
INOX y VG.
DUO+
DUO+
Recubrimiento PVD multicapa de alto rendimiento
universal con procedimiento de acabado especial. Es
adecuado como material de revestimiento polivalente,
ya que cubre una amplia gama de aplicaciones, desde
el mecanizado de acero, pasando por el mecanizado de
aceros inoxidables y hasta el mecanizado de fundición.
El nuevo recubrimiento de alto rendimiento DUO+ se
ha seleccionado especialmente para nuestro nuevo
avellanador cónico de precisión UGT FORMAT.
Procedimientos de tratamiento de superficies en comparación:
Refinamiento
de de la superficie
Color
Estructura del recubrimiento
amarillo dorado
de una capa
marrón claro
de varias capas
TiAlN AlTiN
violeta
de varias capas
ZrN
dorado claro
de varias capas
ta-C
arco iris y gris antracita
de varias capas
Fire
lila
de varias capas
revenido al vapor
gris
tratamiento de la superficie
nitrurado
plata grisáceo
tratamiento de la superficie
Signum
rojo bronce
de varias capas
Sirius®
dorado pálido
de varias capas
TiAlN-S
azul
de varias capas
Diamante
negro
–
SUPRA
violeta-negro
de varias capas
AlTiN+
violeta-negro
de varias capas
CUPRIC
dorado pálido-cobre brillante de varias capas
DUO+
dorado claro
de varias capas
TiN
TiCN
Espesor
µm
1 – 4
1 – 4
3
0,1– 3
–
2 – 6
máx. 5
20
1 5
1 – 5
0,5– 4
0,5– 2
1 – 4
1 – 4
1 – 5
1 – 3
Dureza
HV
2300
3000
3200
3400
6000-7500
3300
400
1300
5500
3400
4500
5000
3200
3200
3400
3400
Coeficiente de fricción
contra el acero
0,50
0,40
0,55
0,50
–
0,60
–
–
0,55
0,40
0,45
0,15
0,60
0,55
0,40
0,50
Temperatura
de aplicación
máx. 600 °C
máx. 400 °C
máx. 750 °C
máx. 900 °C
máx. 550 °C
máx. 850 °C
máx. 550 °C
máx. 550 °C
máx. 800 °C
máx. 800 °C
máx. 1200 °C
máx. 350 °C
máx. 800 °C
máx. 750 °C
máx. 800 °C
máx. 900 °C
1/3
11
Las herramientas de acero rápido o metal duro, debido a sus
características generalmente buenas, se suministran sin tratamiento adicional
de la superficie, es decir, modelo de acabado pulido. Para aplicaciones
especiales se recomienda, sin embargo, optimizar la herramienta para
diversos requisitos mediante procedimientos de refinamiento de superficies,
a fin de conseguir los objetivos siguientes: