Pictogramas y valores de corte — Format 2025, página 22
Página 22 de 1958 del Format 2025.
Texto de esta página
Pictogramas y valores de corte
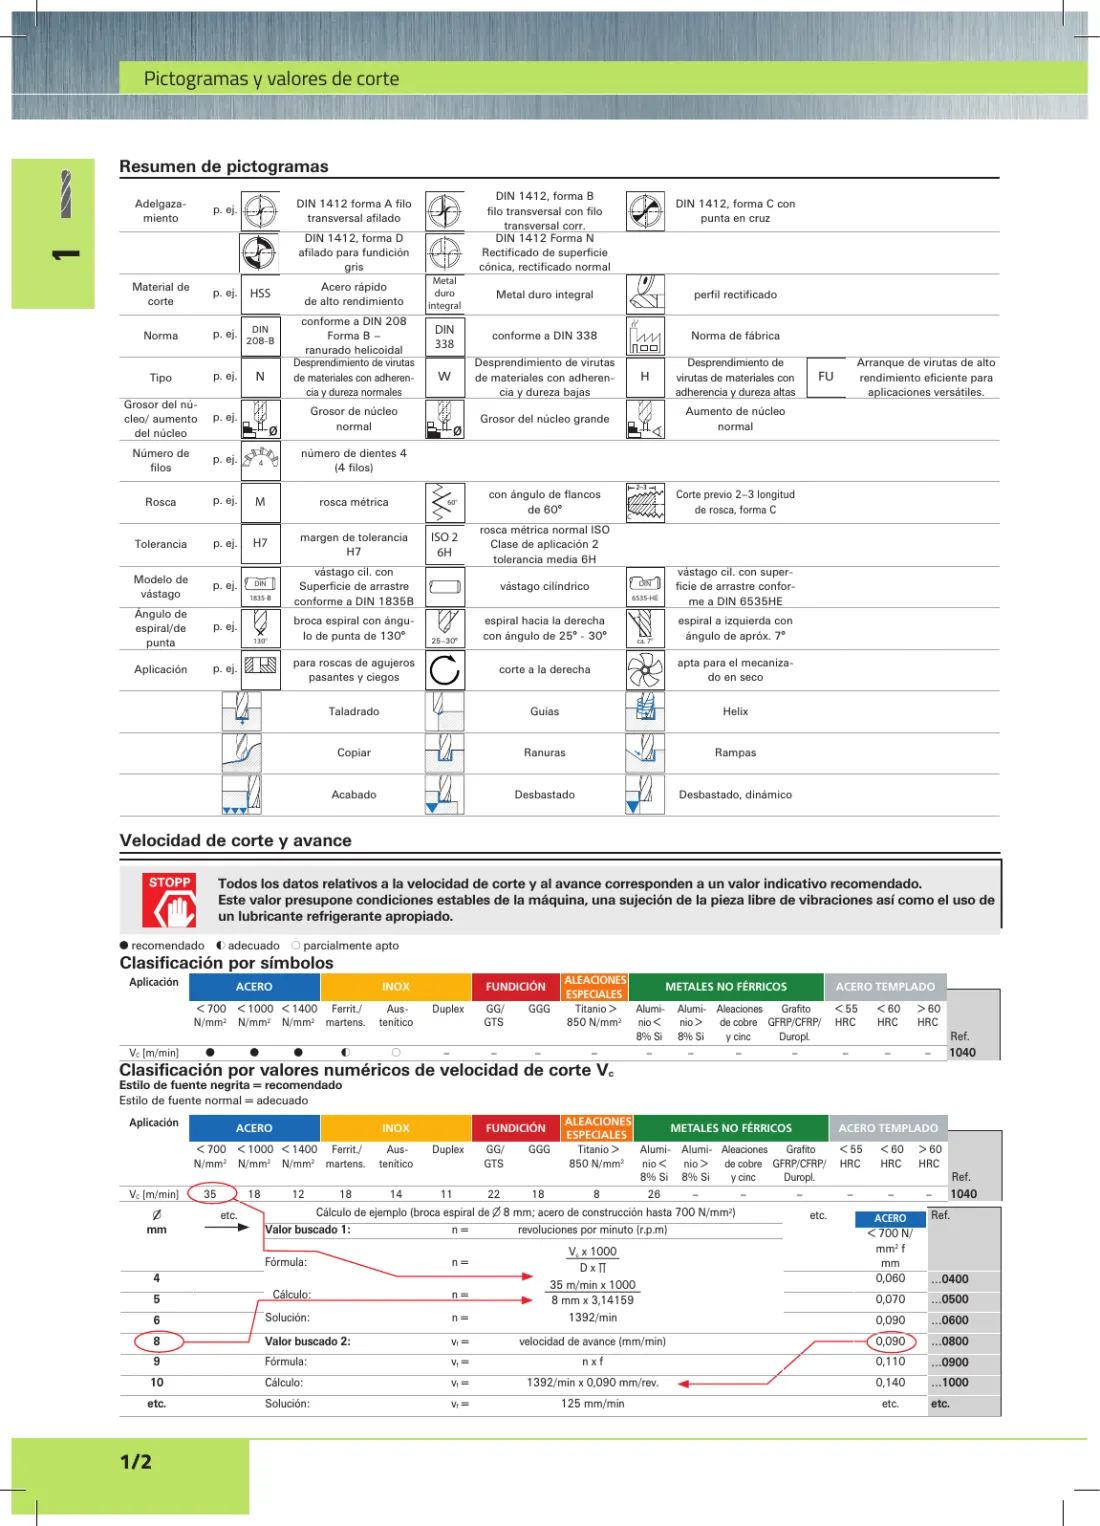
Resumen de pictogramas
Adelgazamiento
DIN 1412, forma B
filo transversal con filo
transversal corr.
DIN 1412 Forma N
Rectificado de superficie
cónica, rectificado normal
DIN 1412 forma A filo
transversal afilado
p. ej.
11
DIN 1412, forma D
afilado para fundición
gris
Acero rápido
de alto rendimiento
Material de
corte
p. ej.
HSS
Norma
p. ej.
DIN
208-B
Tipo
p. ej.
N
Grosor del núcleo/ aumento
del núcleo
p. ej.
Número de
filos
p. ej.
Rosca
p. ej.
conforme a DIN 208
Forma B –
ranurado helicoidal
Desprendimiento de virutas
de materiales con adherencia y dureza normales
número de dientes 4
(4 filos)
M
rosca métrica
p. ej.
H7
margen de tolerancia
H7
Modelo de
vástago
p. ej.
DIN
vástago cil. con
Superficie de arrastre
conforme a DIN 1835B
1835-B
p. ej.
Aplicación
p. ej.
Metal duro integral
perfil rectificado
DIN
338
conforme a DIN 338
Norma de fábrica
W
Desprendimiento de virutas
de materiales con adherencia y dureza bajas
H
ISO 2
6H
con ángulo de flancos
de 60°
2–3
C
rosca métrica normal ISO
Clase de aplicación 2
tolerancia media 6H
vástago cilíndrico
DIN
6535-HE
Arranque de virutas de alto
rendimiento eficiente para
aplicaciones versátiles.
FU
Corte previo 2–3 longitud
de rosca, forma C
vástago cil. con superficie de arrastre conforme a DIN 6535HE
130°
broca espiral con ángulo de punta de 130°
para roscas de agujeros
pasantes y ciegos
corte a la derecha
≤ 3xd
apta para el mecanizado en seco
Taladrado
Guías
Helix
Copiar
Ranuras
Rampas
Acabado
Desbastado
Desbastado, dinámico
25–30°
espiral hacia la derecha
con ángulo de 25° - 30°
Desprendimiento de
virutas de materiales con
adherencia y dureza altas
Aumento de núcleo
normal
Grosor del núcleo grande
60°
Tolerancia
Ángulo de
espiral/de
punta
Metal
duro
integral
Grosor de núcleo
normal
4
DIN 1412, forma C con
punta en cruz
ca. 7°
espiral a izquierda con
ángulo de apróx. 7°
Velocidad de corte y avance
Todos los datos relativos a la velocidad de corte y al avance corresponden a un valor indicativo recomendado.
Este valor presupone condiciones estables de la máquina, una sujeción de la pieza libre de vibraciones así como el uso de
un lubricante refrigerante apropiado.
C recomendado U adecuado V parcialmente apto
Clasificación por símbolos
Aplicación
ACERO
INOX
< 700 < 1000 < 1400 Ferrit./
N/mm2 N/mm2 N/mm2 martens.
VC [m/min]
C
C
C
U
FUNDICIÓN
Austenítico
Duplex
GG/
GTS
GGG
V
–
–
–
ALEACIONES
METALES NO FÉRRICOS
ESPECIALES
Titanio >
Alumi- Alumi- Aleaciones
Grafito
850 N/mm2 nio <
nio >
de cobre GFRP/CFRP/
8% Si 8% Si
y cinc
Duropl.
–
–
–
–
–
Clasificación por valores numéricos de velocidad de corte Vc
ACERO TEMPLADO
< 55
HRC
< 60
HRC
> 60
HRC
–
–
–
Ref.
1040
Estilo de fuente negrita = recomendado
Estilo de fuente normal = adecuado
Aplicación
ACERO
INOX
< 700 < 1000 < 1400 Ferrit./
N/mm2 N/mm2 N/mm2 martens.
VC [m/min]
mm
35
18
etc.
12
18
FUNDICIÓN
Austenítico
Duplex
GG/
GTS
GGG
14
11
22
18
ALEACIONES
METALES NO FÉRRICOS
ESPECIALES
Titanio >
Alumi- Alumi- Aleaciones
Grafito
850 N/mm2
nio <
nio > de cobre GFRP/CFRP/
8% Si 8% Si
y cinc
Duropl.
8
26
–
–
–
Cálculo de ejemplo (broca espiral de ∅ 8 mm; acero de construcción hasta 700 N/mm2)
Valor buscado 1:
n=
revoluciones por minuto (r.p.m)
etc.
ACERO TEMPLADO
< 55
HRC
< 60
HRC
> 60
HRC
–
–
–
Ref.
1040
ACERO
Ref.
< 700 N/
mm2 f
mm
0,060
…0400
0,070
…0500
0,090
…0600
Fórmula:
n=
5
Cálculo:
n=
6
Solución:
n=
Vc
x 1000
__________
Dx∏
35 m/min
x 1000
__________________
8 mm x 3,14159
1392/min
8
Valor buscado 2:
vf =
velocidad de avance (mm/min)
0,090
…0800
9
Fórmula:
vf =
nxf
0,110
…0900
10
Cálculo:
vf =
1392/min x 0,090 mm/rev.
0,140
…1000
etc.
Solución:
vf =
125 mm/min
etc.
etc.
4
1/2