Escariadores — Format 2025, página 161
Página 161 de 1958 del Format 2025.
Texto de esta página
Escariadores
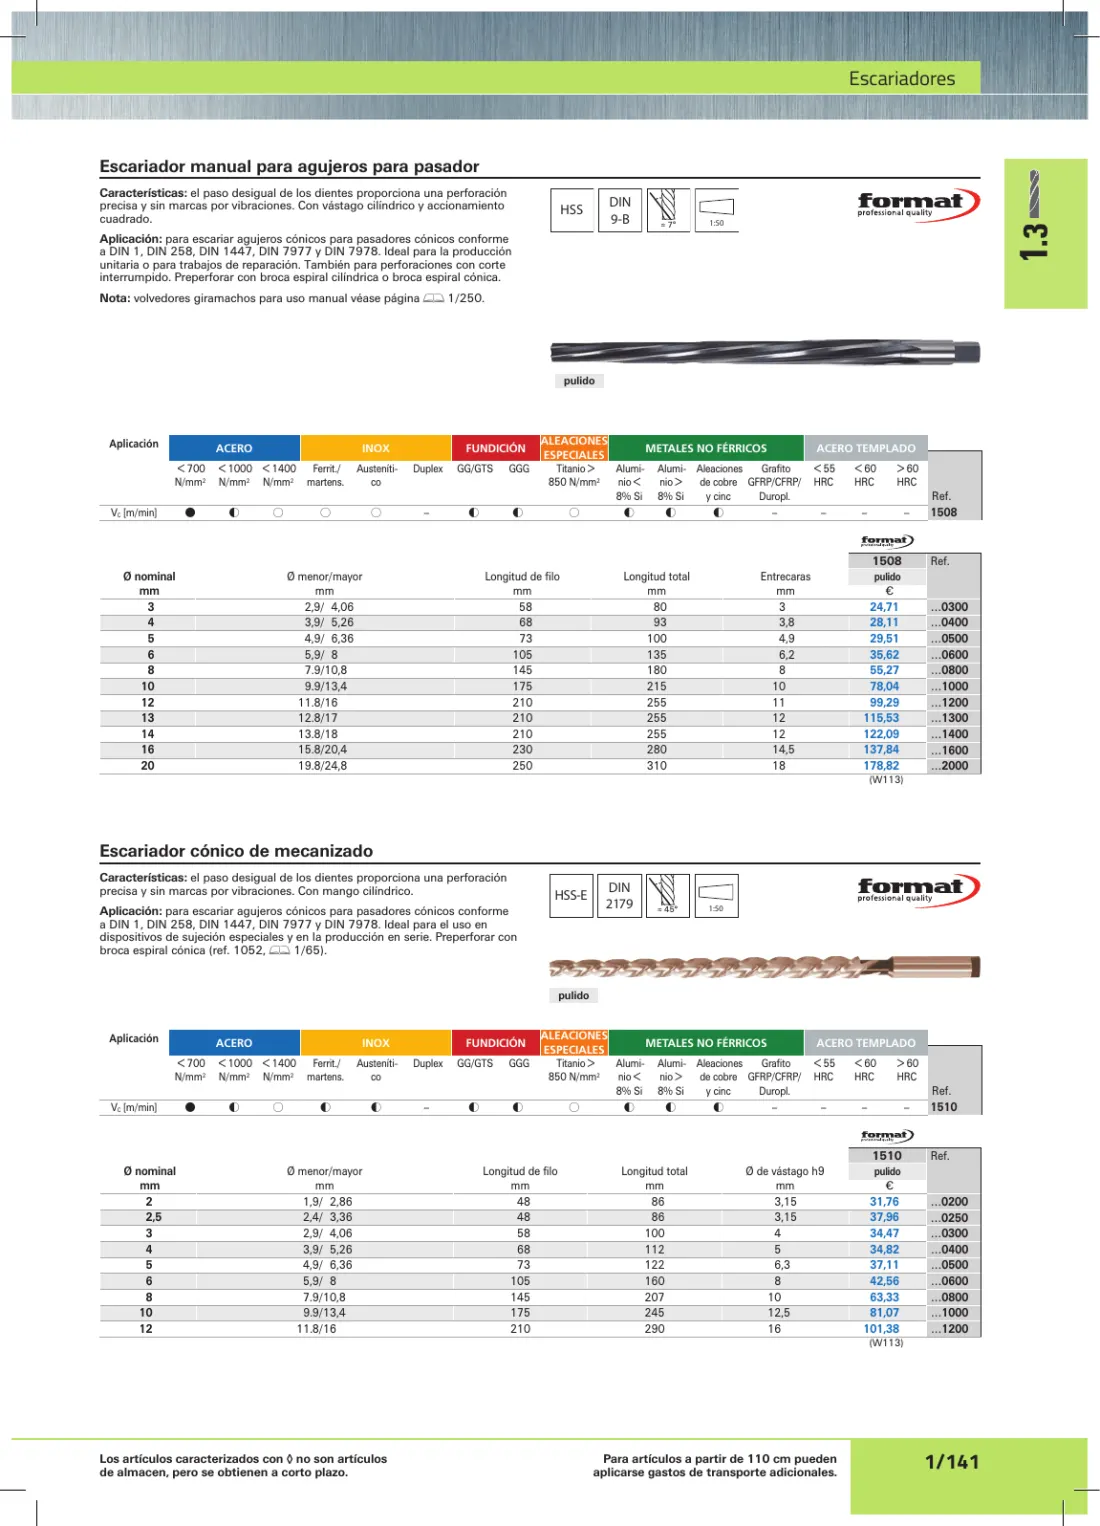
Escariador manual para agujeros para pasador
DIN
9-B
HSS
≈ 7°
1:50
11.3
Características: el paso desigual de los dientes proporciona una perforación
precisa y sin marcas por vibraciones. Con vástago cilíndrico y accionamiento
cuadrado.
Aplicación: para escariar agujeros cónicos para pasadores cónicos conforme
a DIN 1, DIN 258, DIN 1447, DIN 7977 y DIN 7978. Ideal para la producción
unitaria o para trabajos de reparación. También para perforaciones con corte
interrumpido. Preperforar con broca espiral cilíndrica o broca espiral cónica.
Nota: volvedores giramachos para uso manual véase página Ç 1/250.
pulido
Aplicación
< 700
N/mm2
C
VC [m/min]
ACERO
INOX
< 1000 < 1400 Ferrit./
N/mm2 N/mm2 martens.
Austenítico
Duplex
GG/GTS
V
–
U
U
V
V
ALEACIONES
METALES NO FÉRRICOS
ESPECIALES
GGG
Titanio >
Alumi- Alumi- Aleaciones
Grafito
850 N/mm2
nio <
nio >
de cobre GFRP/CFRP/
8% Si 8% Si
y cinc
Duropl.
–
U
V
U
U
U
FUNDICIÓN
ACERO TEMPLADO
< 55
HRC
< 60
HRC
> 60
HRC
–
–
–
1508
Ø nominal
mm
3
4
5
6
8
10
12
13
14
16
20
Ø menor/mayor
mm
2,9/ 4,06
3,9/ 5,26
4,9/ 6,36
5,9/ 8
7.9/10,8
9.9/13,4
11.8/16
12.8/17
13.8/18
15.8/20,4
19.8/24,8
Longitud de filo
mm
58
68
73
105
145
175
210
210
210
230
250
Longitud total
mm
80
93
100
135
180
215
255
255
255
280
310
Entrecaras
mm
3
3,8
4,9
6,2
8
10
11
12
12
14,5
18
Ref.
1508
Ref.
pulido
€
24,71
28,11
29,51
35,62
55,27
78,04
99,29
115,53
122,09
137,84
178,82
…0300
…0400
…0500
…0600
…0800
…1000
…1200
…1300
…1400
…1600
…2000
(W113)
Escariador cónico de mecanizado
Características: el paso desigual de los dientes proporciona una perforación
precisa y sin marcas por vibraciones. Con mango cilíndrico.
HSS-E
Aplicación: para escariar agujeros cónicos para pasadores cónicos conforme
a DIN 1, DIN 258, DIN 1447, DIN 7977 y DIN 7978. Ideal para el uso en
dispositivos de sujeción especiales y en la producción en serie. Preperforar con
broca espiral cónica (ref. 1052, Ç 1/65).
DIN
2179
≈ 45°
1:50
pulido
Aplicación
< 700
N/mm2
VC [m/min]
C
ACERO
INOX
< 1000 < 1400 Ferrit./
N/mm2 N/mm2 martens.
Austenítico
Duplex
GG/GTS
U
–
U
U
V
U
ALEACIONES
METALES NO FÉRRICOS
ESPECIALES
GGG
Titanio >
Alumi- Alumi- Aleaciones
Grafito
850 N/mm2
nio <
nio >
de cobre GFRP/CFRP/
8% Si 8% Si
y cinc
Duropl.
–
U
V
U
U
U
FUNDICIÓN
ACERO TEMPLADO
< 55
HRC
< 60
HRC
> 60
HRC
–
–
–
1510
Ø nominal
mm
2
2,5
3
4
5
6
8
10
12
Ø menor/mayor
mm
1,9/ 2,86
2,4/ 3,36
2,9/ 4,06
3,9/ 5,26
4,9/ 6,36
5,9/ 8
7.9/10,8
9.9/13,4
11.8/16
Longitud de filo
mm
48
48
58
68
73
105
145
175
210
Longitud total
mm
86
86
100
112
122
160
207
245
290
Ø de vástago h9
mm
3,15
3,15
4
5
6,3
8
10
12,5
16
Ref.
1510
Ref.
pulido
€
31,76
37,96
34,47
34,82
37,11
42,56
63,33
81,07
101,38
…0200
…0250
…0300
…0400
…0500
…0600
…0800
…1000
…1200
(W113)
Los artículos caracterizados con ◊ no son artículos
de almacen, pero se obtienen a corto plazo.
Para artículos a partir de 110 cm pueden
aplicarse gastos de transporte adicionales.
1/141