Brocas de metal duro integral — Format 2025, página 151
Página 151 de 1958 del Format 2025.
Texto de esta página
Brocas de metal duro integral
Procedimiento RT 100 T:
Nota: las brocas pueden reafilarse varias veces.
Todas las brocas para agujeros profundos deben guiarse durante el
punteado.
Las brocas para agujeros profundos no deben moverse nunca a máxima
velocidad dentro de la sala de máquinas.
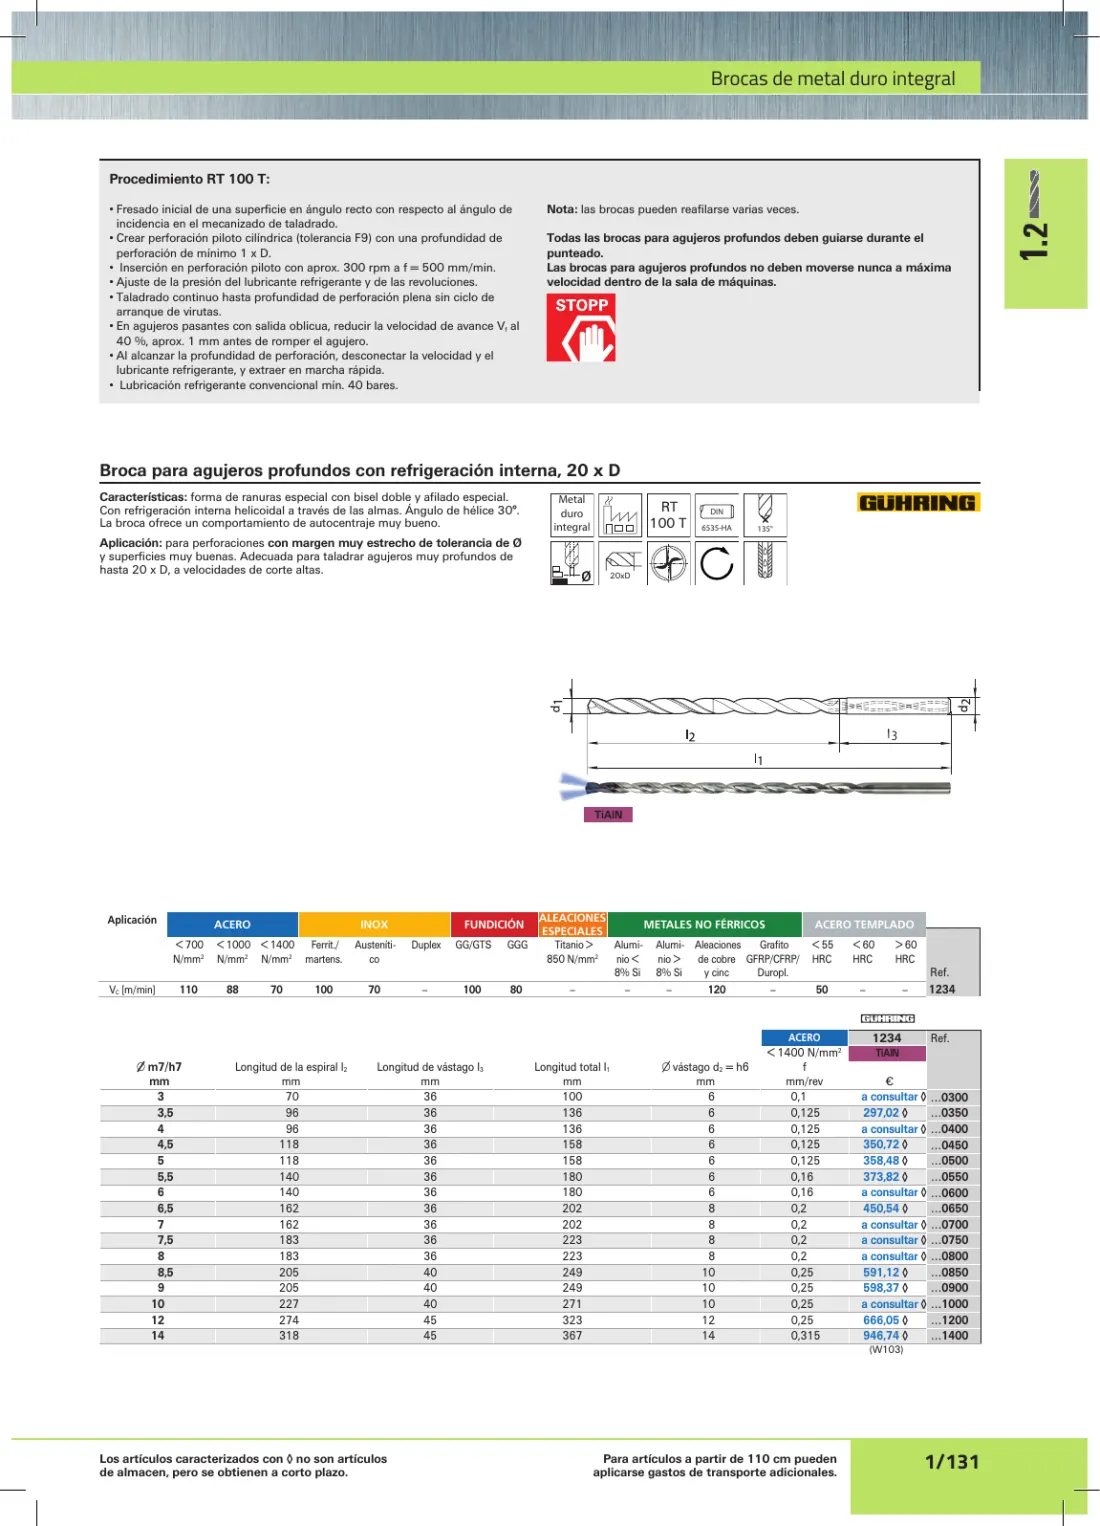
Broca para agujeros profundos con refrigeración interna, 20 x D
Características: forma de ranuras especial con bisel doble y afilado especial.
Con refrigeración interna helicoidal a través de las almas. Ángulo de hélice 30°.
La broca ofrece un comportamiento de autocentraje muy bueno.
Aplicación: para perforaciones con margen muy estrecho de tolerancia de Ø
y superficies muy buenas. Adecuada para taladrar agujeros muy profundos de
hasta 20 x D, a velocidades de corte altas.
Metal
duro
integral
RT
100 T
DIN
6535-HA
135°
20xD
3
TiAlN
Aplicación
< 700
N/mm2
VC [m/min]
110
ACERO
INOX
< 1000 < 1400 Ferrit./
N/mm2 N/mm2 martens.
Austenítico
Duplex
GG/GTS
70
–
100
88
70
100
ALEACIONES
METALES NO FÉRRICOS
ESPECIALES
GGG
Titanio >
Alumi- Alumi- Aleaciones
Grafito
850 N/mm2
nio <
nio >
de cobre GFRP/CFRP/
8% Si 8% Si
y cinc
Duropl.
80
–
–
–
120
–
FUNDICIÓN
ACERO TEMPLADO
< 55
HRC
< 60
HRC
> 60
HRC
50
–
–
ACERO
m7/h7
mm
3
3,5
4
4,5
5
5,5
6
6,5
7
7,5
8
8,5
9
10
12
14
Longitud de la espiral l2
mm
70
96
96
118
118
140
140
162
162
183
183
205
205
227
274
318
Longitud de vástago l3
mm
36
36
36
36
36
36
36
36
36
36
36
40
40
40
45
45
Longitud total l1
mm
100
136
136
158
158
180
180
202
202
223
223
249
249
271
323
367
∅ vástago d2 = h6
mm
6
6
6
6
6
6
6
8
8
8
8
10
10
10
12
14
< 1400 N/mm2
f
mm/rev
0,1
0,125
0,125
0,125
0,125
0,16
0,16
0,2
0,2
0,2
0,2
0,25
0,25
0,25
0,25
0,315
1234
Ref.
1234
Ref.
TiAlN
€
a consultar ◊ …0300
297,02 ◊
…0350
a consultar ◊ …0400
350,72 ◊
…0450
358,48 ◊
…0500
373,82 ◊
…0550
a consultar ◊ …0600
450,54 ◊
…0650
a consultar ◊ …0700
a consultar ◊ …0750
a consultar ◊ …0800
591,12 ◊
…0850
598,37 ◊
…0900
a consultar ◊ …1000
666,05 ◊
…1200
946,74 ◊
…1400
(W103)
Los artículos caracterizados con ◊ no son artículos
de almacen, pero se obtienen a corto plazo.
Para artículos a partir de 110 cm pueden
aplicarse gastos de transporte adicionales.
1/131
11.2
• Fresado inicial de una superficie en ángulo recto con respecto al ángulo de
incidencia en el mecanizado de taladrado.
• Crear perforación piloto cilíndrica (tolerancia F9) con una profundidad de
perforación de mínimo 1 x D.
• Inserción en perforación piloto con aprox. 300 rpm a f = 500 mm/min.
• Ajuste de la presión del lubricante refrigerante y de las revoluciones.
• Taladrado continuo hasta profundidad de perforación plena sin ciclo de
arranque de virutas.
• En agujeros pasantes con salida oblicua, reducir la velocidad de avance Vf al
40 %, aprox. 1 mm antes de romper el agujero.
• Al alcanzar la profundidad de perforación, desconectar la velocidad y el
lubricante refrigerante, y extraer en marcha rápida.
• Lubricación refrigerante convencional mín. 40 bares.