Fresas frontales, metal duro integral — Format 2025, página 355
Página 355 de 1958 del Format 2025.
Texto de esta página
Fresas frontales, metal duro integral
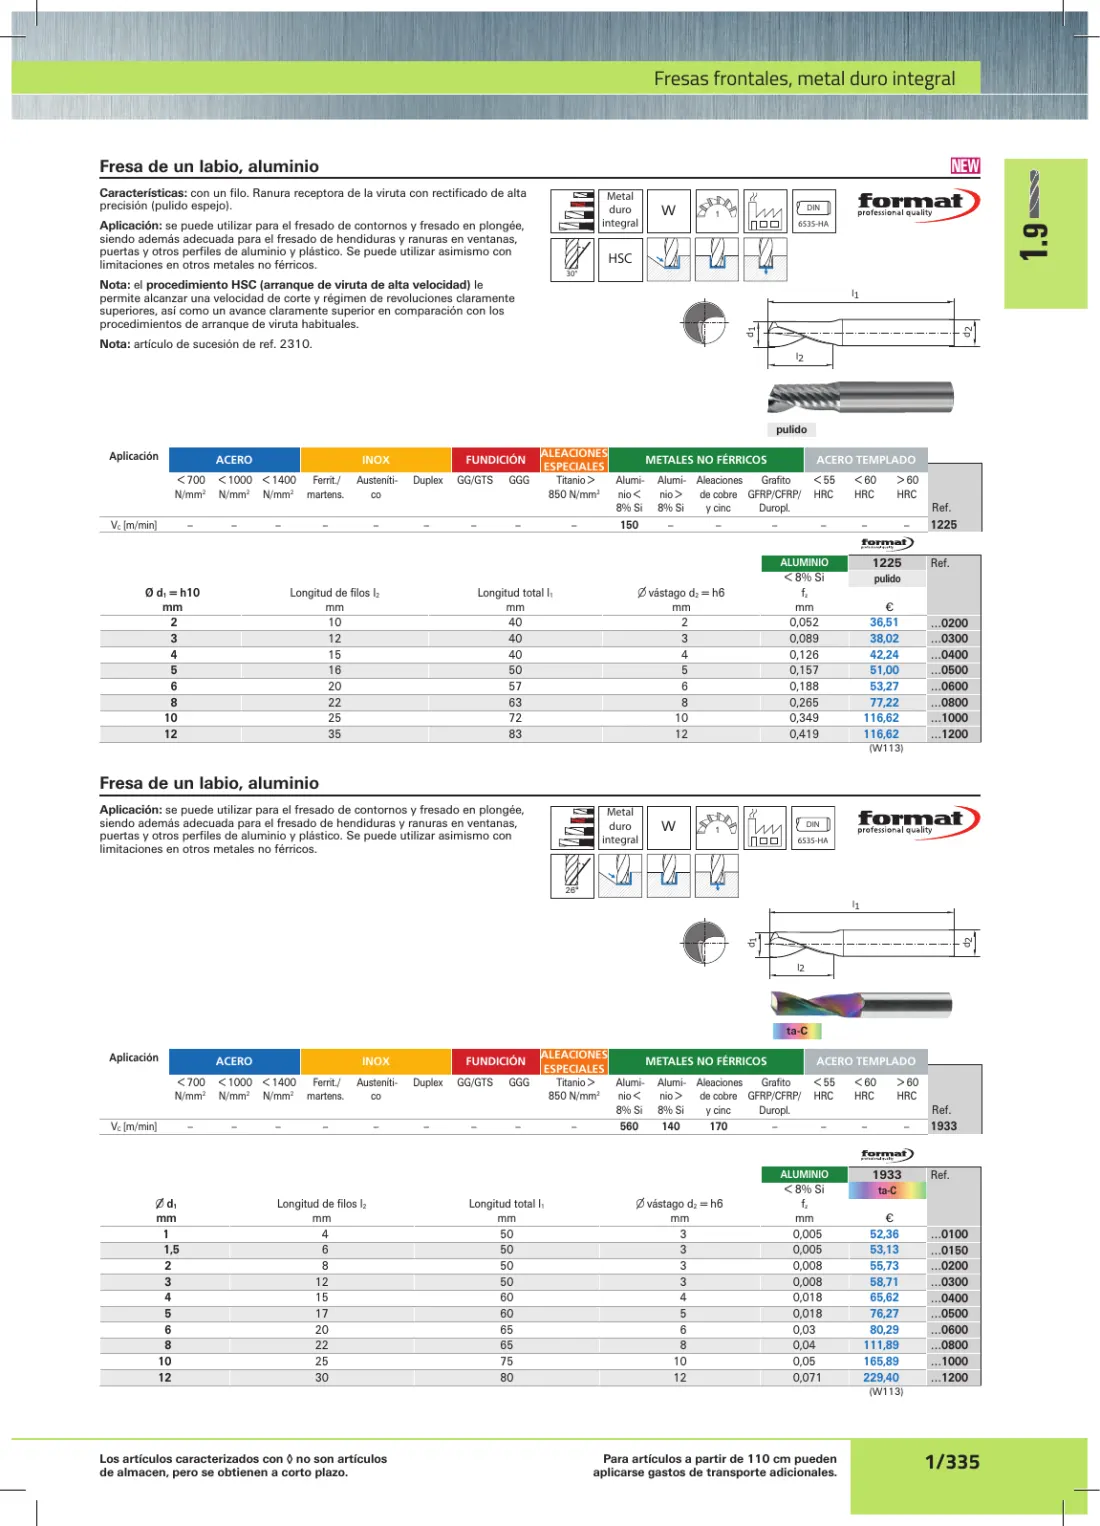
Fresa de un labio, aluminio
m
DIN
1
6535-HA
HSC
30°
l1
Nota: artículo de sucesión de ref. 2310.
d2
Nota: el procedimiento HSC (arranque de viruta de alta velocidad) le
permite alcanzar una velocidad de corte y régimen de revoluciones claramente
superiores, así como un avance claramente superior en comparación con los
procedimientos de arranque de viruta habituales.
W
d1
Aplicación: se puede utilizar para el fresado de contornos y fresado en plongée,
siendo además adecuada para el fresado de hendiduras y ranuras en ventanas,
puertas y otros perfiles de aluminio y plástico. Se puede utilizar asimismo con
limitaciones en otros metales no férricos.
Metal
duro
integral
11.9
Características: con un filo. Ranura receptora de la viruta con rectificado de alta
precisión (pulido espejo).
l2
pulido
Aplicación
< 700
N/mm2
VC [m/min]
–
ACERO
INOX
< 1000 < 1400 Ferrit./
N/mm2 N/mm2 martens.
Austenítico
Duplex
GG/GTS
–
–
–
–
–
–
ALEACIONES
METALES NO FÉRRICOS
ESPECIALES
GGG
Titanio >
Alumi- Alumi- Aleaciones
Grafito
850 N/mm2
nio <
nio >
de cobre GFRP/CFRP/
8% Si 8% Si
y cinc
Duropl.
–
–
150
–
–
–
FUNDICIÓN
ACERO TEMPLADO
< 55
HRC
< 60
HRC
> 60
HRC
–
–
–
1225
ALUMINIO
Ø d1 = h10
mm
2
3
4
5
6
8
10
12
Longitud de filos l2
mm
10
12
15
16
20
22
25
35
< 8% Si
fz
mm
0,052
0,089
0,126
0,157
0,188
0,265
0,349
0,419
∅ vástago d2 = h6
mm
2
3
4
5
6
8
10
12
Longitud total l1
mm
40
40
40
50
57
63
72
83
Ref.
1225
Ref.
pulido
€
36,51
38,02
42,24
51,00
53,27
77,22
116,62
116,62
…0200
…0300
…0400
…0500
…0600
…0800
…1000
…1200
(W113)
Fresa de un labio, aluminio
Aplicación: se puede utilizar para el fresado de contornos y fresado en plongée,
siendo además adecuada para el fresado de hendiduras y ranuras en ventanas,
puertas y otros perfiles de aluminio y plástico. Se puede utilizar asimismo con
limitaciones en otros metales no férricos.
Metal
duro
integral
W
DIN
1
6535-HA
26°
d2
d1
l1
l2
ta-C
Aplicación
< 700
N/mm2
VC [m/min]
–
ACERO
INOX
< 1000 < 1400 Ferrit./
N/mm2 N/mm2 martens.
Austenítico
Duplex
GG/GTS
–
–
–
–
–
–
ALEACIONES
METALES NO FÉRRICOS
ESPECIALES
GGG
Titanio >
Alumi- Alumi- Aleaciones
Grafito
850 N/mm2
nio <
nio >
de cobre GFRP/CFRP/
8% Si 8% Si
y cinc
Duropl.
–
–
560
140
170
–
FUNDICIÓN
ACERO TEMPLADO
< 55
HRC
< 60
HRC
> 60
HRC
–
–
–
ALUMINIO
d1
mm
1
1,5
2
3
4
5
6
8
10
12
Longitud de filos l2
mm
4
6
8
12
15
17
20
22
25
30
Longitud total l1
mm
50
50
50
50
60
60
65
65
75
80
∅ vástago d2 = h6
mm
3
3
3
3
4
5
6
8
10
12
< 8% Si
fz
mm
0,005
0,005
0,008
0,008
0,018
0,018
0,03
0,04
0,05
0,071
1933
Ref.
1933
Ref.
ta-C
€
52,36
53,13
55,73
58,71
65,62
76,27
80,29
111,89
165,89
229,40
…0100
…0150
…0200
…0300
…0400
…0500
…0600
…0800
…1000
…1200
(W113)
Los artículos caracterizados con ◊ no son artículos
de almacen, pero se obtienen a corto plazo.
Para artículos a partir de 110 cm pueden
aplicarse gastos de transporte adicionales.
1/335