Fresas frontales, metal duro integral — Format 2025, página 352
Página 352 de 1958 del Format 2025.
Texto de esta página
Fresas frontales, metal duro integral
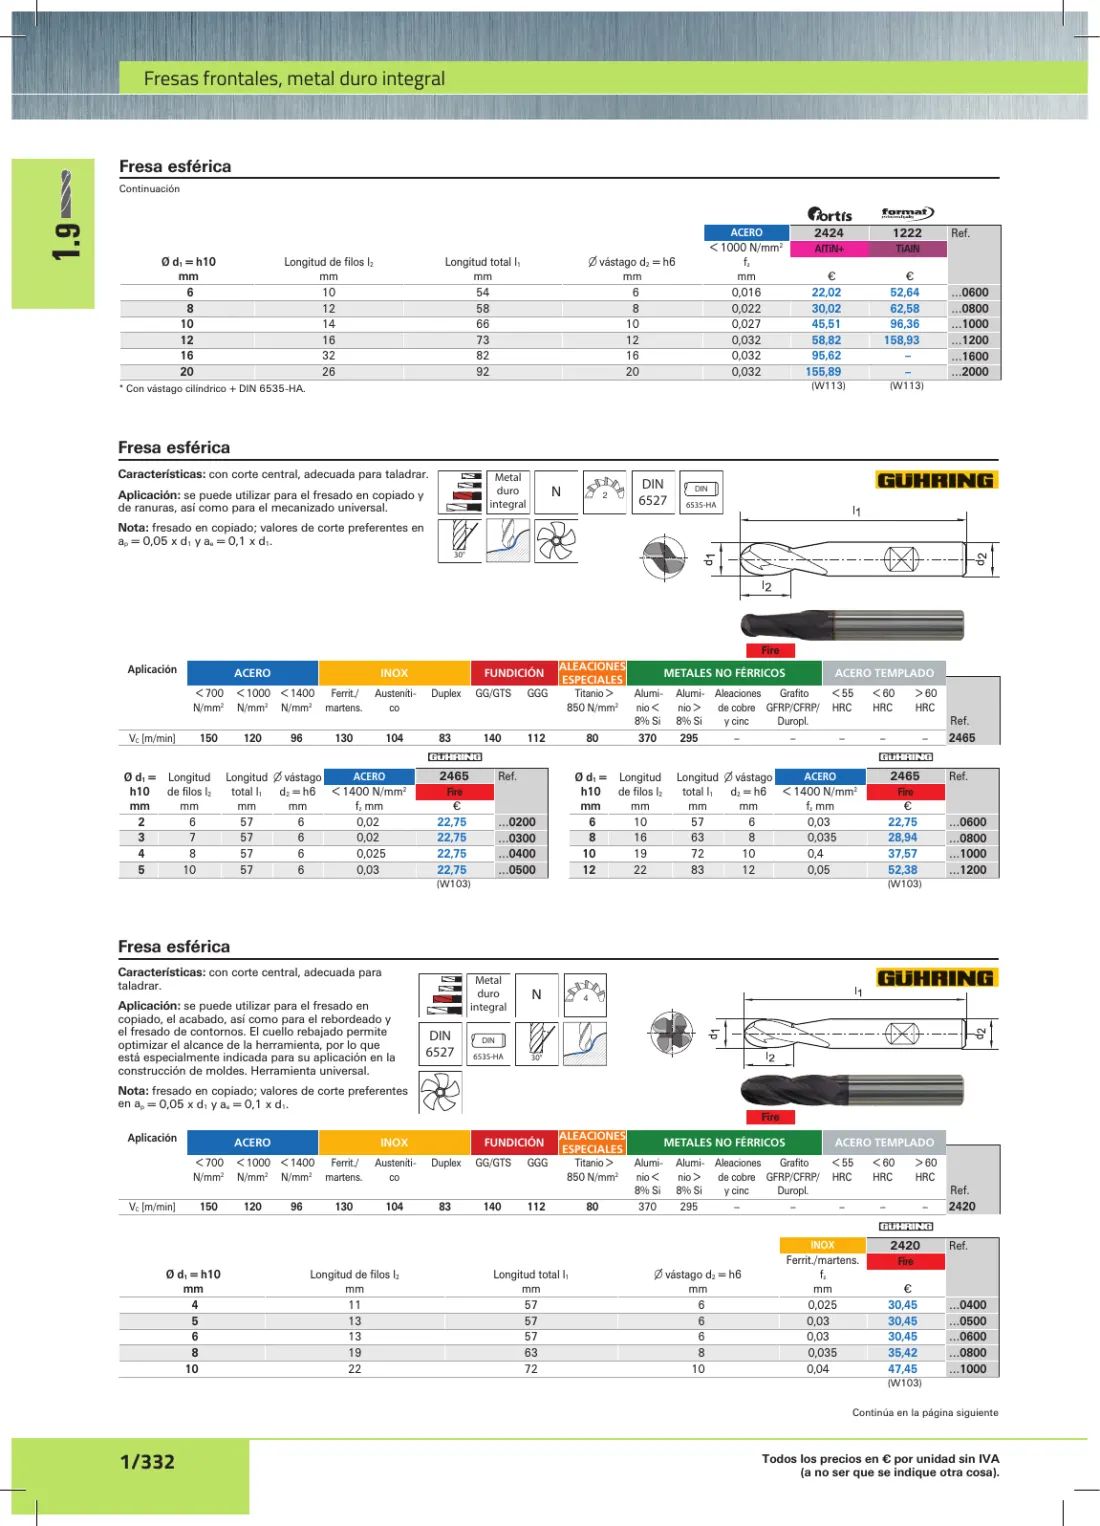
Fresa esférica
11.9
Continuación
ACERO
Ø d1 = h10
mm
6
8
10
12
16
20
Longitud de filos l2
mm
10
12
14
16
32
26
Longitud total l1
mm
54
58
66
73
82
92
< 1000 N/mm2
fz
mm
0,016
0,022
0,027
0,032
0,032
0,032
∅ vástago d2 = h6
mm
6
8
10
12
16
20
* Con vástago cilíndrico + DIN 6535-HA.
2424
1222
AlTiN+
TiAlN
€
22,02
30,02
45,51
58,82
95,62
155,89
€
52,64
62,58
96,36
158,93
–
–
(W113)
(W113)
Ref.
…0600
…0800
…1000
…1200
…1600
…2000
Fresa esférica
Características: con corte central, adecuada para taladrar.
Metal
duro
integral
Aplicación: se puede utilizar para el fresado en copiado y
de ranuras, así como para el mecanizado universal.
N
2
DIN
6527
DIN
6535-HA
Nota: fresado en copiado; valores de corte preferentes en
ap = 0,05 x d1 y ae = 0,1 x d1.
30°
Aplicación
VC [m/min]
ACERO
INOX
< 700
N/mm2
< 1000 < 1400 Ferrit./
N/mm2 N/mm2 martens.
Austenítico
Duplex
150
120
104
83
Ø d1 = Longitud
h10 de filos l2
mm
mm
2
6
3
7
4
8
5
10
96
130
ACERO
Longitud ∅ vástago
total l1 d2 = h6 < 1400 N/mm2
mm
mm
fz mm
57
6
0,02
57
6
0,02
57
6
0,025
57
6
0,03
Fire
ALEACIONES
FUNDICIÓN
METALES NO FÉRRICOS
ESPECIALES
GG/GTS GGG
Titanio >
Alumi- Alumi- Aleaciones
Grafito
850 N/mm2
nio <
nio >
de cobre GFRP/CFRP/
8% Si 8% Si
y cinc
Duropl.
140
112
80
370
295
–
–
2465
Ref.
Fire
€
22,75
22,75
22,75
22,75
…0200
…0300
…0400
…0500
Ø d1 = Longitud
h10 de filos l2
mm
mm
6
10
8
16
10
19
12
22
ACERO TEMPLADO
< 55
HRC
< 60
HRC
> 60
HRC
–
–
–
2465
ACERO
Longitud ∅ vástago
total l1 d2 = h6 < 1400 N/mm2
mm
mm
fz mm
57
6
0,03
63
8
0,035
72
10
0,4
83
12
0,05
Ref.
2465
Ref.
Fire
€
22,75
28,94
37,57
52,38
(W103)
…0600
…0800
…1000
…1200
(W103)
Fresa esférica
Características: con corte central, adecuada para
taladrar.
Aplicación: se puede utilizar para el fresado en
copiado, el acabado, así como para el rebordeado y
el fresado de contornos. El cuello rebajado permite
optimizar el alcance de la herramienta, por lo que
está especialmente indicada para su aplicación en la
construcción de moldes. Herramienta universal.
Metal
duro
integral
DIN
6527
N
4
DIN
6535-HA
30°
Nota: fresado en copiado; valores de corte preferentes
en ap = 0,05 x d1 y ae = 0,1 x d1.
Aplicación
VC [m/min]
Fire
ACERO
INOX
< 700
N/mm2
< 1000 < 1400 Ferrit./
N/mm2 N/mm2 martens.
Austenítico
Duplex
150
120
104
83
96
130
ALEACIONES
FUNDICIÓN
METALES NO FÉRRICOS
ESPECIALES
GG/GTS GGG
Titanio >
Alumi- Alumi- Aleaciones
Grafito
850 N/mm2
nio <
nio >
de cobre GFRP/CFRP/
8% Si 8% Si
y cinc
Duropl.
140
112
80
370
295
–
–
ACERO TEMPLADO
< 55
HRC
< 60
HRC
> 60
HRC
–
–
–
INOX
Ø d1 = h10
mm
4
5
6
8
10
Longitud de filos l2
mm
11
13
13
19
22
Longitud total l1
mm
57
57
57
63
72
∅ vástago d2 = h6
mm
6
6
6
8
10
Ferrit./martens.
fz
mm
0,025
0,03
0,03
0,035
0,04
2420
Ref.
2420
Ref.
Fire
€
30,45
30,45
30,45
35,42
47,45
…0400
…0500
…0600
…0800
…1000
(W103)
Continúa en la página siguiente
1/332
Todos los precios en € por unidad sin IVA
(a no ser que se indique otra cosa).