Cintas de sierra para metal y hojas de sierra para metal — Format 2025, página 282
Página 282 de 1958 del Format 2025.
Texto de esta página
Cintas de sierra para metal y hojas de sierra para metal
11.7
Paso de dientes
El paso de dientes define el número de dientes por pulgada (dpp). 1 pulgada
corresponde a 25,4 mm.
Se distingue entre paso de dientes constante, con una separación de dientes
uniforme, por ejemplo 2 dpp, y paso de diente variable, con una separación
de dientes diferente dentro de un intervalo de dentado.
Los pasos de diente variables, por ejemplo 2-3 dpp, se identifican mediante
dos números dimensionales: 2 dpp sería la distancia máxima entre dientes y
3 dpp la distancia mínima entre dientes.
Paso de diente constante
Paso de dientes variable 1) mín.
2) máx.
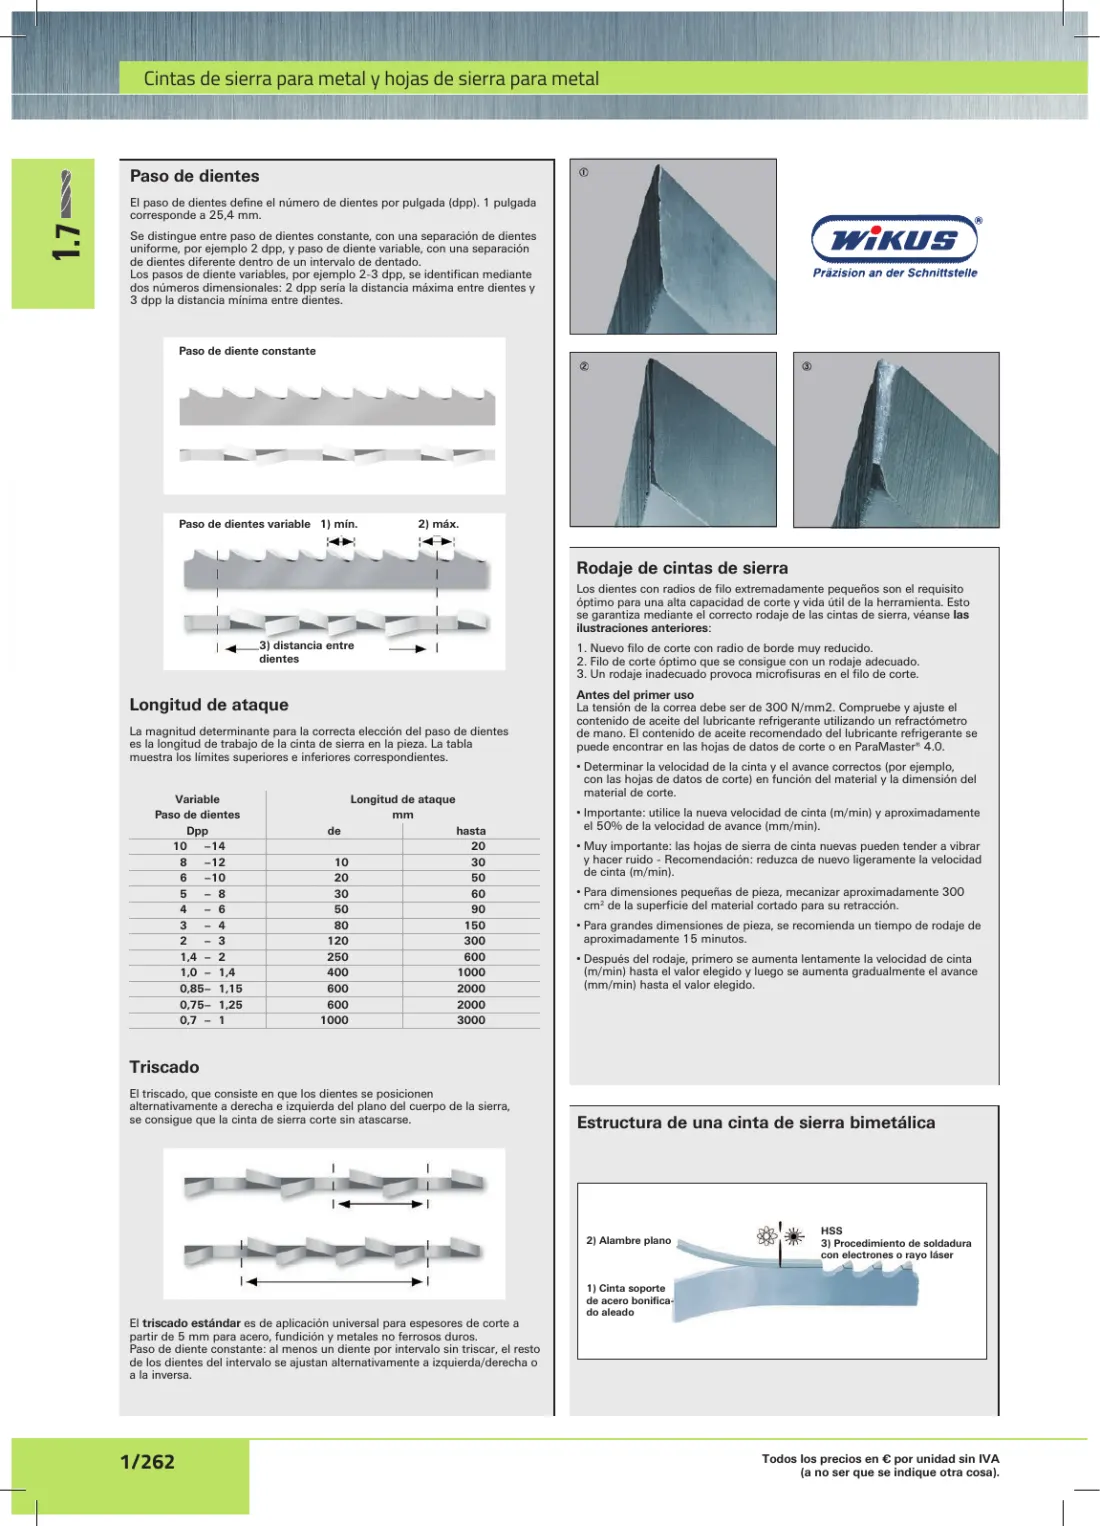
Rodaje de cintas de sierra
Los dientes con radios de filo extremadamente pequeños son el requisito
óptimo para una alta capacidad de corte y vida útil de la herramienta. Esto
se garantiza mediante el correcto rodaje de las cintas de sierra, véanse las
ilustraciones anteriores:
3) distancia entre
dientes
1. Nuevo filo de corte con radio de borde muy reducido.
2. Filo de corte óptimo que se consigue con un rodaje adecuado.
3. Un rodaje inadecuado provoca microfisuras en el filo de corte.
Longitud de ataque
La magnitud determinante para la correcta elección del paso de dientes
es la longitud de trabajo de la cinta de sierra en la pieza. La tabla
muestra los límites superiores e inferiores correspondientes.
Variable
Paso de dientes
Dpp
10 –14
8 –12
6 –10
5 – 8
4 – 6
3 – 4
2 – 3
1,4 – 2
1,0 – 1,4
0,85– 1,15
0,75– 1,25
0,7 – 1
Longitud de ataque
mm
de
10
20
30
50
80
120
250
400
600
600
1000
hasta
20
30
50
60
90
150
300
600
1000
2000
2000
3000
Antes del primer uso
La tensión de la correa debe ser de 300 N/mm2. Compruebe y ajuste el
contenido de aceite del lubricante refrigerante utilizando un refractómetro
de mano. El contenido de aceite recomendado del lubricante refrigerante se
puede encontrar en las hojas de datos de corte o en ParaMaster® 4.0.
• Determinar la velocidad de la cinta y el avance correctos (por ejemplo,
con las hojas de datos de corte) en función del material y la dimensión del
material de corte.
• Importante: utilice la nueva velocidad de cinta (m/min) y aproximadamente
el 50% de la velocidad de avance (mm/min).
• Muy importante: las hojas de sierra de cinta nuevas pueden tender a vibrar
y hacer ruido - Recomendación: reduzca de nuevo ligeramente la velocidad
de cinta (m/min).
• Para dimensiones pequeñas de pieza, mecanizar aproximadamente 300
cm2 de la superficie del material cortado para su retracción.
• Para grandes dimensiones de pieza, se recomienda un tiempo de rodaje de
aproximadamente 15 minutos.
• Después del rodaje, primero se aumenta lentamente la velocidad de cinta
(m/min) hasta el valor elegido y luego se aumenta gradualmente el avance
(mm/min) hasta el valor elegido.
Triscado
El triscado, que consiste en que los dientes se posicionen
alternativamente a derecha e izquierda del plano del cuerpo de la sierra,
se consigue que la cinta de sierra corte sin atascarse.
Estructura de una cinta de sierra bimetálica
2) Alambre plano
El triscado estándar es de aplicación universal para espesores de corte a
partir de 5 mm para acero, fundición y metales no ferrosos duros.
Paso de diente constante: al menos un diente por intervalo sin triscar, el resto
de los dientes del intervalo se ajustan alternativamente a izquierda/derecha o
a la inversa.
1/262
HSS
3) Procedimiento de soldadura
con electrones o rayo láser
1) Cinta soporte
de acero bonificado aleado
Todos los precios en € por unidad sin IVA
(a no ser que se indique otra cosa).